变压器物流系统
变压器物流系统
变压器物流系统
变压器物流系统

变压器生产用自动化物流系统

在变压器制造过程中,物料流直接决定了产品质量和产量。原材料薄且易损,且具有多种宽度和直径规格。与此同时,需要向多条切割生产线可靠地按正确顺序供应材料。仅能节省空间的仓储系统无法解决这一问题。 我们需要的是一个将仓储、运输和控制有机结合的系统。


变压器生产中的自动化内部物流

Vollert 将高架仓库、货架操作设备、滑动平台、无人运输系统和控制软件整合为一个贯穿始终的物料流:从进货到切割线。 服务范围涵盖从流程分析、设备方案设计、结构计算、工程设计、制造和安装,直至调试和全生命周期支持。

系统组件:从分条带钢仓库到剪切生产线

一套高效的变压器制造物流系统,其功能绝不仅限于安全存储重型分条带。它必须根据需求提供材料,兼顾不同带材的几何形状和重量,并使向切割线供料与生产流程精准匹配。 因此,所有组件之间的协同运作至关重要——从紧凑的仓储、自动化的运输到智能控制。

由此形成了一套自动化物料供应系统,该系统能高效利用运输路径和缓冲区域,减少人工干预,并支持从进货到切割线供料的全流程可靠生产。

用于分条带的悬臂式高架仓库

悬臂架在带材最不易受损的位置——即卷环处——承载带材。采用高架仓储结构,由此形成了一个紧凑、全自动且高密度的仓储系统。 在此,悬臂架与高架仓库并非互选方案:悬臂架是仓储结构形式,高架仓库则是仓储架构。软件会根据带材的重量和几何形状将其分配到相应的存储位,从而最大限度地利用悬臂架。

货架操作设备与货物搬运

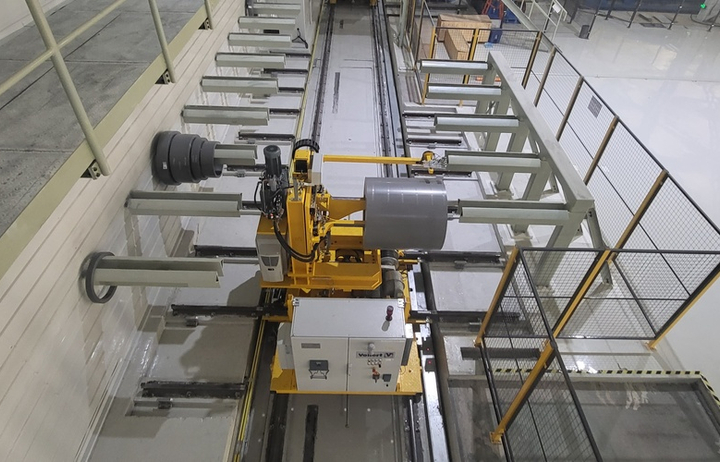
货架操作设备负责入库、出库、单件分离、捆扎和称重。专用卷材夹具通过卷芯夹取钢带,并在指定的交接点将其放下。多台货架操作设备协同工作,确保生产全天候不间断运行。

滑动平台和输送线

在仓库与生产车间之间,滑动平台将传送带上的物料分配到各条裁剪线。生产缓冲区可平衡各条生产线之间的节拍差异,确保每条生产线都能及时收到所需物料。根据布局情况,还可考虑采用其他输送系统,例如自动起重机系统、转运车或穿梭车。

控制系统与IT集成

控制系统分为两个层次运行。在仓储层(第2层),一套智能的Vollert系统负责自由分配仓储位置并优化行驶路径。 在此基础上,客户的生产系统(第3层)会确定哪条生产线将用于接下来的工序。该方案还包含与仓库管理系统(WMS)、制造执行系统(MES)以及上级控制系统的接口。

为什么变压器制造需要一套独特的仓储逻辑

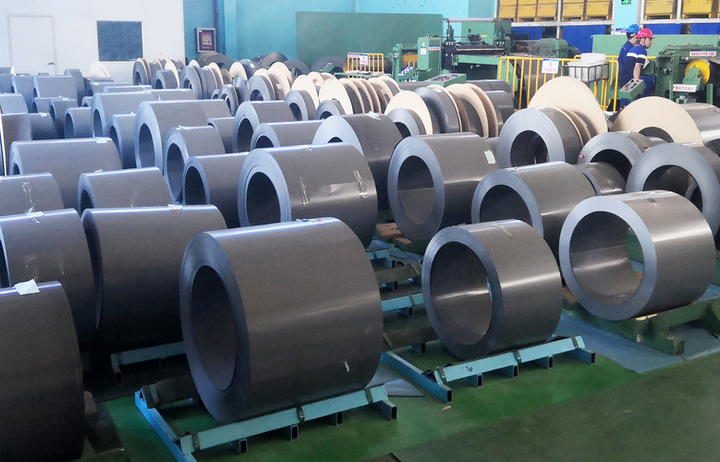
变压器铁芯由薄而软的特殊合金电工钢片构成。 在生产过程中,它们以窄条状的缝隙带形式提供,通常不带支撑线圈。这种材料对粗暴的操作绝不容忍。如果将带材放置在外部护套上,可能会导致其变形或表面受损。这两种情况都会在后期影响铁芯的质量。

此外,产品种类极其繁多。每种铁芯的缝隙带宽度、直径和重量各不相同。在同一个仓储格中,可能并排放置着多种不同的缝隙带。仓储系统必须准确识别每一卷缝隙带,将其可靠地分拣开,并在恰当的时间送至正确的生产线。

变体和生产线越多,就越难以通过人工操作可靠地完成这些任务——而生产效率也就越依赖于物流环节。

变压器铁芯坯料仓库应具备哪些条件

变压器铁芯坯料的仓库所承担的任务,远不止是节省空间地存放沉重的缝合带。首要重点在于材料保护:带材被收纳在卷筒中心孔内,并通过温和的接触面进行输送,避免对敏感的外层包覆造成压力。 与此同时,该系统必须能够应对高度多样化的产品组合。不同宽度的带材、内径和外径以及重量均可得到灵活处理。通过有针对性的捆扎以及将相同宽度的带材集中存放,可以进一步提高效率。

基于软件的负载管理系统会根据带材的几何形状和重量,将其分配到合适的悬臂上。 此外,节拍稳定性对于确保生产流程顺畅至关重要:所需材料必须按照正确的顺序并在恰当的时间送达切割线。对每条带材进行明确的标识和重量记录,可确保在各个工艺步骤中实现可追溯性。

Vollert 如何开发变压器物流项目

每家变压器铁芯工厂都各不相同:铁芯类型不同、生产线不同、厂房布局也各异。因此,每个项目都从对工艺流程和需求进行分析开始——从负载曲线和物料流,到节拍时间,再到交接点以及期望的自动化程度。

在此基础上,我们将制定一套兼顾技术、经济和运营要求的设备方案。借助可视化软件和数字孪生技术,可在施工前对后续流程进行模拟演练。随后进行工程设计、结构分析、机械设计和制造,最后在现场进行安装、调试和工艺优化。 项目竣工后,Vollert将持续为该设备提供服务、维护和现代化升级支持。

这既适用于新建工厂,也适用于扩建项目。建筑参数(如地面荷载、柱网布局和层高)从一开始就纳入规划之中。位于天津的“数字孪生”工厂展示了如何将这一设计理念应用到第二阶段——规模更大的扩建项目中。

变压器内部物流:各阶段与交接

任何计划新建或扩建变压器铁芯生产设施的企业,都必须将物料流视为一条贯通始终的工艺链。仓库、运输与生产环节之间的每次交接都会影响效率,并存在导致时间损失或物料损坏的风险。

该流程始于分条带和线圈的入库。对物料进行识别和称重后,系统将生成入库单并将其传递给货架操作设备。 在自动化高架仓库中,卷材和分条带被存放在悬臂架上。由上级仓库控制系统(第2级)根据材料的重量和几何形状进行货位分配。

当生产需要特定带材时,滑移平台会负责将其分发至相应的切割线。前置的生产缓冲区可确保带材按照生产线节拍和正确顺序准备就绪。 哪些材料在何时需要,由生产控制系统(第3级)确定。最后,带材在切割线上被加工成芯板。此加工步骤不属于福勒特(Vollert)的服务范围。

常见问题

重型内部物流项目总是因地制宜的。不同的载荷、材料特性、生产流程和空间条件都需要量身定制的解决方案。因此,早在项目的早期阶段就会面临诸多挑战。 以下,我们的专家将基于数十年来为各行各业提供自动化解决方案的丰富经验,解答实践中关于变压器物流系统的最常见问题。

作为总承包商,Vollert 为变压器铁芯生产规划并实施量身定制的仓储和物料流转系统——从最初的工艺分析、方案设计、工程设计和安装,到调试以及后续服务。 在此过程中,仓储技术、输送技术和控制系统均会根据变压器生产的具体要求进行最优匹配。 中国天津某变压器铁芯工厂的两个扩建阶段便是典型案例。该工厂通过自动化悬臂式高架仓库和滑移平台,实现了变压器铁芯材料的高效存储,并能有针对性地向切割生产线供应材料。

用于分条带的仓库必须特别轻柔地处理这种易损且薄的材料。 物料直接从卷筒中心孔装入,无需支撑卷筒,也不会对外层包覆层施加压力。同时,该系统必须能够灵活处理不同带宽、内径和外径以及重量的带材,并根据实际负载情况合理分配悬臂的承重。 此外,根据需求按正确顺序向切割线供料也至关重要。全程可追溯性、可靠的重量检测以及周密的冗余设计,确保了流程透明度和交付能力——即使个别组件发生故障也不受影响。

当需要存储多种不同规格的分条带、为多条剪切生产线供料并需充分利用现有空间时,自动化悬臂式高架仓库尤为适用。自动入库和出库功能可实现结构化的库存管理,并根据需求提供材料。 相反,如果品种较少、取用频率较低或物料流较为可控,则手动或半自动仓库就足够了。在方案设计阶段,Vollert将根据实际的物料、库存和流程数据,确定哪种解决方案在经济性和工艺技术方面最合适。

多条剪切生产线通过自动化仓库、货架服务机器人和滑动平台之间的协调配合来完成物料供应。货架服务机器人取出所需的分条带,并将其移交给滑动平台,由滑动平台负责将物料输送至相应的剪切生产线。 生产线前端的生产缓冲区可平衡不同的节拍时间,并支持物料的连续流动。上级生产控制系统负责协调物料供应,并确定在何时将哪卷带材输送至哪条生产线。通过这种方式,物料供应、仓库管理和生产流程得以高效协调。

当前项目

中国第二家配备钢卷全自动悬臂式货仓的变压器厂

继续阅读

用于敏感卷材存储的高度悬臂式高架仓库

继续阅读

您的联系人

Bastian  Binnig

Senior Sales Manager

电话: +49 7134 52 464

邮箱: bastian.binnigvollert.de