Zweites Trafo-Werk mit vollautomatisiertem Kragarmlager für Stahl-Coils in China


In der Transformatorenfertigung entscheidet der Materialfluss über Qualität und Ausbringung. Das Vormaterial ist dünn, empfindlich und kommt in vielen Breiten und Durchmessern. Gleichzeitig wollen mehrere Schneidlinien zuverlässig und in der richtigen Reihenfolge versorgt werden. Ein Lager, das nur Fläche spart, löst das Problem nicht. Gefragt ist ein System, in dem Lagerung, Transport und Steuerung zusammenspielen.
Automatisierte Intralogistik in der Trafofertigung
Vollert verbindet Hochregallager, Regalbediengeräte, Schiebebühnen, fahrerlose Transportsysteme und Steuerungssoftware zu einem durchgängigen Materialfluss: vom Wareneingang bis an die Schneidlinie. Der Leistungsumfang reicht von der Analyse der Prozesse über Anlagenkonzept, Statik, Engineering, Fertigung und Montage bis zur Inbetriebnahme und Lifecycle-Betreuung.

Ein leistungsfähiges Logistiksystem für die Transformatorenherstellung muss weit mehr leisten, als schwere Spaltbänder sicher zu lagern. Es muss das Material bedarfsgerecht bereitstellen, unterschiedliche Bandgeometrien und Gewichte berücksichtigen und die Versorgung der Schneidlinien exakt auf die Produktionsabläufe abstimmen. Entscheidend ist deshalb das Zusammenspiel aller Komponenten – von der kompakten Lagerung über den automatisierten Transport bis zur intelligenten Steuerung.
So entsteht eine automatisierte Materialversorgung, die Transportwege und Pufferflächen effizient nutzt, manuelle Eingriffe reduziert und einen zuverlässigen Produktionsfluss unterstützt – vom Wareneingang bis zur Bereitstellung an der Schneidlinie.

KRAGARM-HOCHREGALLAGER FÜR SPALTBÄNDER
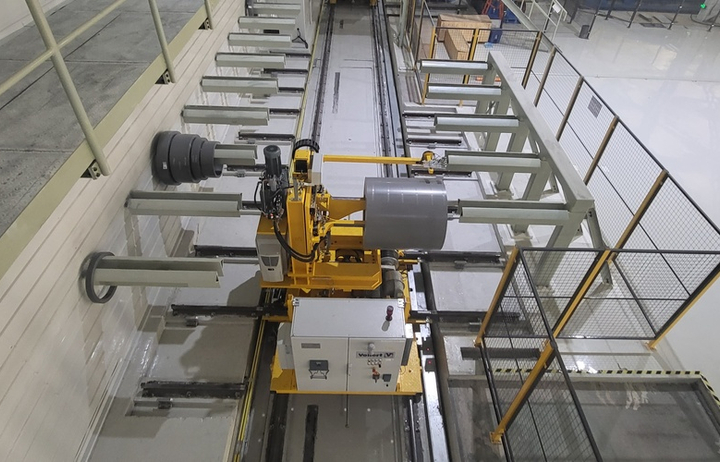
Kragarme nehmen das Band dort auf, wo es am wenigsten empfindlich ist: im Coilauge. In der Hochregal-Bauweise entsteht so ein kompaktes, vollautomatisches Lager mit hoher Dichte. Kragarm und Hochregal sind dabei keine Alternativen: Der Kragarm ist die Lagerbauweise, das Hochregal die Lagerarchitektur. Die Software verteilt die Bänder nach Gewicht und Geometrie auf die Lagerplätze und nutzt die Kragarme so optimal aus.

REGALBEDIENGERÄTE UND LASTAUFNAHME
Regalbediengeräte übernehmen Ein- und Auslagerung, Vereinzelung, Paketbildung und Wiegen. Spezielle Coilaufnahmen greifen das Band im Auge und setzen es an definierten Übergabepunkten ab. Mehrere Regalbediengeräte im Verbund sorgen dafür, dass die Produktion rund um die Uhr läuft.

SCHIEBEBÜHNEN UND FÖRDERSTRECKEN
Zwischen Lager und Fertigung verteilen Schiebebühnen die Bänder auf die einzelnen Schneidlinien. Produktionspuffer gleichen Taktunterschiede aus, sodass jede Linie ihr Material rechtzeitig erhält. Je nach Layout kommen weitere Fördersysteme wie Automatikkransysteme, Transferwagen oder Shuttles in Betracht.

STEUERUNG UND IT-INTEGRATION
Die Steuerung arbeitet in zwei Ebenen. Auf Lagerebene (Level 2) vergibt ein intelligentes Vollert-System die Lagerplätze frei und optimiert die Fahrwege. Darüber legt das Produktionssystem des Kunden (Level 3) fest, welches Band für welchen nächsten Arbeitsschritt vorgesehen ist. Schnittstellen zu Lagerverwaltung (WMS), Fertigungssteuerung (MES) und übergeordneten Leitsystemen sind Teil des Konzepts.
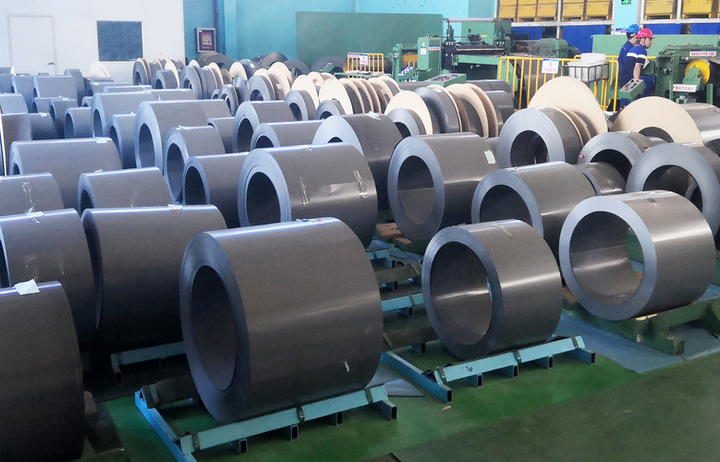
Transformatorkerne bestehen aus dünnen, weichen, speziell legierten Elektroblechen. Für die Fertigung werden sie als schmale Spaltbänder bereitgestellt, oft ohne Trägerspule. Dieses Material verzeiht keine groben Handgriffe. Wird ein Band auf seinem Außenmantel abgesetzt, kann es sich verformen oder an der Oberfläche beschädigt werden. Beides wirkt sich später auf die Qualität des Kerns aus.
Dazu kommt die sehr große Vielfalt. Breite, Durchmesser und Gewicht der Spaltbänder wechseln mit jedem Kerntyp. In einem einzigen Lagerfach können mehrere unterschiedliche Bänder nebeneinander liegen. Das Lager muss jedes einzelne Band kennen, sicher vereinzeln und zum richtigen Zeitpunkt an die richtige Linie liefern.
Je mehr Varianten und Linien zusammenkommen, desto schwerer lässt sich das mit manueller Handhabung zuverlässig leisten – und desto mehr hängt die Ausbringung der Fertigung an der Logistik.

Ein Lager für Trafokern-Vormaterial muss weit mehr leisten als eine platzsparende Aufbewahrung schwerer Spaltbänder. Im Mittelpunkt steht zunächst der Materialschutz: Die Bänder werden im Coilauge aufgenommen und über schonende Kontaktflächen bewegt, ohne den empfindlichen Außenmantel zu belasten. Gleichzeitig muss das System einen hohen Variantenmix beherrschen. Unterschiedliche Bandbreiten, Innen- und Außendurchmesser sowie Gewichte lassen sich flexibel handhaben. Durch die gezielte Paketbildung und die gemeinsame Lagerung von Bändern gleicher Breite kann die Effizienz zusätzlich gesteigert werden.
Ein softwaregestütztes Lastmanagement verteilt die Bänder entsprechend ihrer Geometrie und ihres Gewichts auf die geeigneten Kragarme. Für einen reibungslosen Produktionsablauf ist zudem Taktsicherheit entscheidend: Das benötigte Material muss in der richtigen Reihenfolge und zum passenden Zeitpunkt an den Schneidlinien bereitstehen. Eine eindeutige Identifikation und Gewichtserfassung jedes Bandes gewährleisten die Rückverfolgbarkeit über die einzelnen Prozessschritte hinweg.
Jedes Trafokernwerk ist anders: andere Kerntypen, andere Linien, andere Hallen. Deshalb beginnt jedes Projekt mit einer Analyse der Prozesse und Anforderungen – von Lastprofilen und Materialflüssen über Taktzeiten bis zu Übergabepunkten und dem gewünschten Automatisierungsgrad.
Daraus entsteht ein Anlagenkonzept, das technische, wirtschaftliche und betriebliche Anforderungen verbindet. Mit Visualisierungssoftware und digitalen Zwillingen lassen sich die späteren Abläufe bereits vor dem Bau durchspielen. Es folgen Engineering, Statik, Konstruktion und Fertigung, anschließend Montage, Inbetriebnahme und Prozessoptimierung vor Ort. Nach Projektabschluss begleitet Vollert die Anlage mit Service, Wartung und Modernisierung.
Das gilt für neue Werke ebenso wie für Erweiterungen. Gebäudeparameter wie Bodenbelastung, Stützenraster und Deckenhöhen fließen von Anfang an in die Planung ein. Das Zwillingswerk in Tianjin zeigt, wie sich ein Konzept auf eine zweite, größere Ausbaustufe übertragen lässt.

Wer eine Trafokernfertigung plant oder erweitert, muss den Materialfluss als durchgängige Prozesskette verstehen. Jede Übergabe zwischen Lager, Transport und Produktion beeinflusst die Effizienz und birgt das Risiko von Zeitverlusten oder Materialbeschädigungen.
Der Prozess beginnt mit dem Wareneingang der Spaltbänder und Coils. Das Material wird identifiziert und gewogen; anschließend wird ein Einlagerauftrag erstellt und an das Regalbediengerät übergeben. Im automatisierten Hochregallager werden die Coils und Spaltbänder auf Kragarmen gelagert. Die Platzvergabe erfolgt durch die übergeordnete Lagersteuerung (Level 2) unter Berücksichtigung von Gewicht und Geometrie des Materials.
Benötigt die Produktion bestimmte Bänder, übernimmt eine Schiebebühne deren Verteilung an die jeweilige Schneidlinie. Ein vorgeschalteter Produktionspuffer stellt sicher, dass die Bänder passend zum Linientakt und in der richtigen Reihenfolge bereitstehen. Welche Materialien wann benötigt werden, wird durch die Produktionssteuerung (Level 3) festgelegt. An der Schneidlinie werden die Bänder schließlich zu Kernblechen verarbeitet. Dieser Bearbeitungsschritt gehört nicht zum Leistungsumfang von Vollert.
Schwerlast-Intralogistikprojekte sind immer individuell. Unterschiedliche Lasten, Materialeigenschaften, Produktionsprozesse und Platzverhältnisse erfordern maßgeschneiderte Lösungen. Entsprechend entstehen bereits in der frühen Projektphase zahlreiche Herausforderungen. Nachfolgend beantworten unsere Experten die häufigsten Fragen aus der Praxis zu Transformatoren-Logistiksystemen – basierend auf jahrzehntelanger Erfahrung mit automatisierten Lösungen für verschiedenste Industrien.
Wer plant und realisiert die Intralogistik für eine Trafokernfertigung? Wer plant und realisiert die Intralogistik für eine Trafokernfertigung?
Vollert plant und realisiert maßgeschneiderte Lager- und Materialflusssysteme für die Trafokernfertigung als Generalunternehmer – von der ersten Prozessanalyse über Konzeptentwicklung, Engineering und Montage bis zur Inbetriebnahme und zum anschließenden Service. Dabei werden Lagertechnik, Fördertechnik und Steuerung optimal auf die spezifischen Anforderungen der Transformatorenproduktion abgestimmt. Ein Beispiel sind zwei Ausbaustufen eines Trafokernwerks in Tianjin, China. Dort sorgen automatisierte Kragarm-Hochregallager und Schiebebühnen für die effiziente Lagerung und gezielte Versorgung der Schneidlinien mit Trafokernmaterial.
Welche Anforderungen muss ein Lager für Spaltbänder in der Trafokernfertigung erfüllen? Welche Anforderungen muss ein Lager für Spaltbänder in der Trafokernfertigung erfüllen?
Ein Lager für Spaltbänder muss empfindliches, dünnes Material besonders schonend handhaben. Die Aufnahme erfolgt direkt im Coilauge, ohne Trägerspule und ohne Druck auf den Außenmantel. Gleichzeitig muss das System unterschiedliche Bandbreiten, Innen- und Außendurchmesser sowie Gewichte flexibel verwalten und die Kragarme entsprechend der tatsächlichen Lasten belegen. Entscheidend ist zudem die bedarfsgerechte Versorgung der Schneidlinien in der richtigen Reihenfolge. Eine durchgängige Rückverfolgbarkeit, zuverlässige Gewichtserfassung und ein durchdachtes Redundanzkonzept sichern Transparenz und Lieferfähigkeit – auch bei Ausfall einzelner Komponenten.
Wann lohnt sich ein automatisiertes Hochregallager für Spaltbänder? Wann lohnt sich ein automatisiertes Hochregallager für Spaltbänder?
Ein automatisiertes Kragarm-Hochregallager ist besonders dann sinnvoll, wenn viele unterschiedliche Spaltbandvarianten gelagert, mehrere Schneidlinien versorgt und vorhandene Flächen optimal genutzt werden müssen. Die automatische Ein- und Auslagerung ermöglicht eine strukturierte Bestandsverwaltung und eine bedarfsgerechte Materialbereitstellung. Bei wenigen Varianten, niedriger Zugriffsfrequenz oder überschaubaren Materialflüssen kann dagegen ein manuelles oder teilautomatisiertes Lager ausreichen. Welche Lösung wirtschaftlich und prozesstechnisch am besten passt, ermittelt Vollert in der Konzeptphase anhand realer Material-, Bestands- und Prozessdaten.
Wie werden mehrere Schneidlinien aus einem Lager versorgt? Wie werden mehrere Schneidlinien aus einem Lager versorgt?
Die Versorgung mehrerer Schneidlinien erfolgt über ein abgestimmtes Zusammenspiel aus automatisiertem Lager, Regalbediengeräten und Schiebebühnen. Die Regalbediengeräte lagern die benötigten Spaltbänder aus und übergeben sie an die Schiebebühnen, die den Transport zu den jeweiligen Schneidlinien übernehmen. Produktionspuffer vor den Linien gleichen unterschiedliche Taktzeiten aus und unterstützen einen kontinuierlichen Materialfluss. Die übergeordnete Produktionssteuerung koordiniert die Bereitstellung und legt fest, welches Band zu welchem Zeitpunkt an welche Linie geliefert wird. So lassen sich Materialversorgung, Lagerverwaltung und Fertigungsabläufe effizient aufeinander abstimmen.