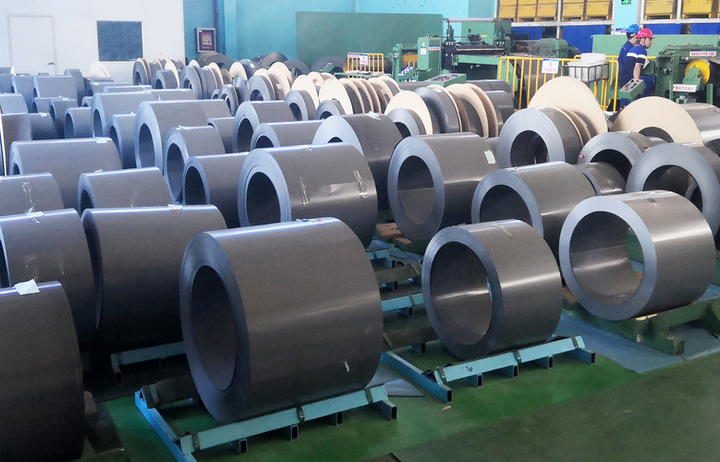
Второй трансформаторный завод с полностью автоматизированной консольной системой хранения рулонной стали в Китае



В производстве трансформаторов поток материалов определяет качество и производительность. Исходный материал тонкий, хрупкий и поставляется в различных ширинах и диаметрах. При этом необходимо обеспечить надежную подачу материала на несколько линий резки в правильной последовательности. Склад, который просто экономит место, не решает эту проблему. Требуется система, в которой хранение, транспортировка и управление взаимодействуют друг с другом.
Автоматизированная внутризаводская логистика в производстве трансформаторов
Компания Vollert объединяет высокостеллажные склады, стеллажные обслуживающие устройства, подвижные платформы, беспилотные транспортные системы и программное обеспечение для управления в единый непрерывный материальный поток: от приемки товара до линии резки. Объем услуг простирается от анализа процессов через разработку концепции оборудования, расчет статики, проектирование, изготовление и монтаж до ввода в эксплуатацию и сопровождения на протяжении всего жизненного цикла.

Эффективная логистическая система для производства трансформаторов должна обеспечивать гораздо больше, чем просто безопасное хранение тяжелых прокатных лент. Она должна обеспечивать подачу материала в соответствии с потребностями, учитывать различные формы и вес лент, а также точно согласовывать подачу материала на линии резки с производственными процессами. Поэтому решающее значение имеет взаимодействие всех компонентов — от компактного складирования и автоматизированной транспортировки до интеллектуального управления.
Таким образом создается автоматизированная система подачи материалов, которая эффективно использует транспортные маршруты и буферные зоны, сокращает ручные операции и обеспечивает надежный производственный поток — от поступления товара до подачи на линию резки.

СКЛАД С ВЫСОКИМИ СТЕЛЛАЖАМИ И КОНСОЛЬНЫМИ КОНСТРУКЦИЯМИ ДЛЯ РАЗРЕЗАННЫХ ЛЕНТ
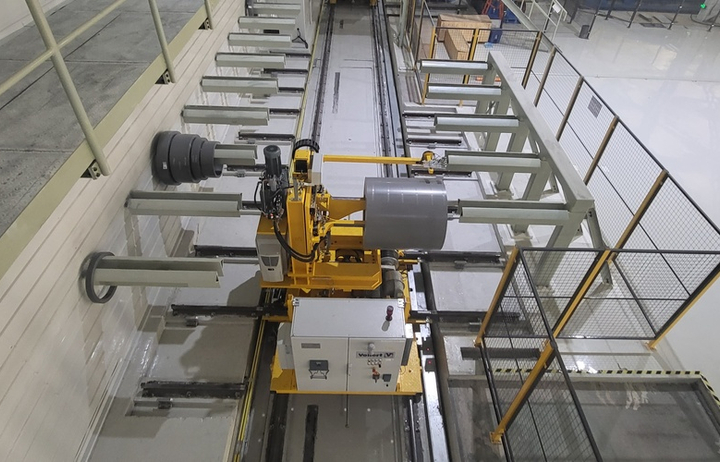
Консольные кронштейны захватывают ленту в том месте, где она наименее уязвима: в глазке рулона. Благодаря конструкции высоких стеллажей получается компактный, полностью автоматизированный склад с высокой плотностью размещения. Консольные стеллажи и высотные стеллажи при этом не являются альтернативами: консольные стеллажи — это конструкция хранилища, а высотные стеллажи — его архитектура. Программное обеспечение распределяет ленты по местам хранения в зависимости от веса и геометрии, тем самым обеспечивая оптимальное использование консольных стеллажей.

УСТРОЙСТВА ОБСЛУЖИВАНИЯ СТЕЛЛАЖЕЙ И ПОДЪЕМ ГРУЗОВ
Стеллажные погрузочно-разгрузочные устройства осуществляют погрузку и выгрузку, разделение, формирование пакетов и взвешивание. Специальные устройства для захвата рулонов захватывают ленту за проушину и опускают её в заданных точках передачи. Несколько стеллажных погрузочно-разгрузочных устройств, работающих в комплексе, обеспечивают круглосуточный производственный процесс.

ПЕРЕСУВНЫЕ ПЛАТФОРМЫ И КОНВЕЙЕРНЫЕ ЛИНИИ
Между складом и производством сдвижные платформы распределяют ленты по отдельным линиям резки. Производственные буферы выравнивают различия в тактовой частоте, благодаря чему каждая линия своевременно получает необходимый материал. В зависимости от планировки могут использоваться и другие конвейерные системы, такие как автоматические крановые системы, трансферные тележки или челноки.

УПРАВЛЕНИЕ И ИТ-ИНТЕГРАЦИЯ
Система управления работает на двух уровнях. На уровне склада (уровень 2) интеллектуальная система Vollert самостоятельно распределяет места хранения и оптимизирует маршруты движения. Кроме того, производственная система заказчика (уровень 3) определяет, какая линия предназначена для следующей рабочей операции. В концепцию входят интерфейсы с системой управления складом (WMS), системой управления производством (MES) и вышестоящими системами управления.
Сердечники трансформаторов состоят из тонких, мягких электротехнических листов из специальных сплавов. Для производства они поставляются в виде узких щелевых лент, часто без опорной катушки. Этот материал не терпит неаккуратного обращения. Если ленту положить на внешнюю оболочку, она может деформироваться или получить повреждения на поверхности. И то, и другое впоследствии скажется на качестве сердечника.
К этому добавляется огромное разнообразие. Ширина, диаметр и вес лент с зазорами меняются в зависимости от типа сердечника. В одном отсеке склада могут лежать рядом несколько разных лент. Система хранения должна «знать» каждую отдельную ленту, надежно разделять их и поставлять на нужную линию в нужное время.
Чем больше вариантов и линий сосредоточено в одном месте, тем сложнее обеспечить надёжную работу при ручной обработке — и тем в большей степени производительность производства зависит от логистики.
Склад для заготовки сердечников трансформаторов должен обеспечивать гораздо больше, чем просто компактное хранение тяжелых прокатных лент. В первую очередь речь идет о защите материала: ленты закрепляются в глазке рулона и перемещаются по щадящим опорным поверхностям, не подвергая нагрузке чувствительную внешнюю оболочку. В то же время система должна обеспечивать обработку широкого спектра вариантов. Различные ширины лент, внутренние и внешние диаметры, а также вес позволяют гибко управлять процессом. Благодаря целенаправленному формированию пакетов и совместному хранению лент одинаковой ширины можно дополнительно повысить эффективность.
Система управления нагрузкой, управляемая программным обеспечением, распределяет ленты по подходящим консольным кронштейнам в соответствии с их геометрией и весом. Для бесперебойного производственного процесса также решающее значение имеет точность тактовой синхронизации: необходимый материал должен поступать на линии резки в правильном порядке и в нужное время. Четкая идентификация и регистрация веса каждой ленты обеспечивают отслеживаемость на всех этапах технологического процесса.
Каждый завод по производству сердечников трансформаторов уникален: разные типы сердечников, разные производственные линии, разные цеха. Поэтому каждый проект начинается с анализа процессов и требований — от профилей нагрузки и материальных потоков до тактовых времен, точек передачи и желаемой степени автоматизации.
На этой основе разрабатывается концепция установки, сочетающая в себе технические, экономические и эксплуатационные требования. С помощью программного обеспечения для визуализации и цифровых двойников можно промоделировать будущие рабочие процессы ещё до начала строительства. Затем следуют проектирование, расчёт статики, конструирование и изготовление, а после — монтаж, ввод в эксплуатацию и оптимизация процессов на месте. После завершения проекта компания Vollert обеспечивает сопровождение установки, включая сервисное обслуживание, техническое обслуживание и модернизацию.
Это касается как новых заводов, так и их расширений. Параметры здания, такие как нагрузка на пол, сетка опор и высота перекрытий, учитываются в проектировании с самого начала. Завод-близнец в Тяньцзине демонстрирует, как концепцию можно перенести на второй, более масштабный этап расширения.
Тем, кто планирует наладить или расширить производство сердечников трансформаторов, необходимо рассматривать материальный поток как единую технологическую цепочку. Каждая передача груза между складом, транспортной системой и производством влияет на эффективность и сопряжена с риском потери времени или повреждения материала.
Процесс начинается с поступления на склад прокатных лент и рулонов. Материал идентифицируется и взвешивается; после этого формируется складской заказ, который передается стеллажному погрузчику. В автоматизированном высокостеллажном складе рулоны и продольно-разрезанные ленты хранятся на консольных кронштейнах. Распределение по местам хранения осуществляется системой управления складом верхнего уровня (уровень 2) с учётом веса и геометрии материала.
Если на производстве требуются определённые ленты, их распределение по соответствующим линиям резки осуществляет подвижная платформа. Расположенный выше буферный склад обеспечивает готовность лент в соответствии с тактом линии и в правильной последовательности. Какие материалы и когда требуются, определяется системой управления производством (уровень 3). На линии резки ленты в конечном итоге перерабатываются в сердечники. Этот этап обработки не входит в объем услуг компании Vollert.
Проекты по внутризаводской логистике тяжелых грузов всегда носят индивидуальный характер. Различные грузы, свойства материалов, производственные процессы и пространственные условия требуют индивидуальных решений. Соответственно, уже на ранней стадии проекта возникает множество сложностей. Ниже наши эксперты отвечают на наиболее часто задаваемые вопросы из практики, касающиеся систем логистики трансформаторов, опираясь на многолетний опыт работы с автоматизированными решениями для самых разных отраслей промышленности.
Кто занимается планированием и внедрением системы внутренней логистики на производстве сердечников трансформаторов? Кто занимается планированием и внедрением системы внутренней логистики на производстве сердечников трансформаторов?
Компания Vollert в качестве генерального подрядчика занимается проектированием и внедрением индивидуальных систем складирования и материально-технического обеспечения для производства сердечников трансформаторов — от первоначального анализа технологического процесса, разработки концепции, проектирования и монтажа до ввода в эксплуатацию и последующего технического обслуживания. При этом складское оборудование, конвейерная техника и системы управления оптимально адаптируются к специфическим требованиям производства трансформаторов. Примером могут служить два этапа расширения завода по производству сердечников трансформаторов в Тяньцзине (Китай). Там автоматизированные высокостеллажные склады с консольными кронштейнами и подвижные платформы обеспечивают эффективное хранение и целенаправленную подачу материала для изготовления сердечников трансформаторов на линии резки.
Каким требованиям должен соответствовать склад для лент, распиленных на полосы, при производстве сердечников трансформаторов? Каким требованиям должен соответствовать склад для лент, распиленных на полосы, при производстве сердечников трансформаторов?
На складе, где хранятся прокатные ленты, необходимо особенно бережно обращаться с хрупким и тонким материалом. Захват осуществляется непосредственно в отверстии рулона, без использования опорной катушки и без давления на внешнюю оболочку. При этом система должна гибко управлять лентами различной ширины, внутреннего и внешнего диаметра, а также веса и распределять нагрузку на консольные кронштейны в соответствии с фактическими нагрузками. Кроме того, решающее значение имеет подача материала на линии резки в соответствии с потребностями и в правильной последовательности. Непрерывная прослеживаемость, надёжный учет веса и продуманная концепция резервирования обеспечивают прозрачность и способность выполнять поставки — даже в случае выхода из строя отдельных компонентов.
В каких случаях целесообразно использовать автоматизированный высокостеллажный склад для полос? В каких случаях целесообразно использовать автоматизированный высокостеллажный склад для полос?
Автоматизированный высокостеллажный склад с консольными полками особенно целесообразен в тех случаях, когда необходимо хранить большое количество различных вариантов прокатки, обеспечивать снабжение нескольких линий резки и оптимально использовать имеющиеся площади. Автоматическая поступление и выдача грузов позволяют организовать структурированное управление запасами и обеспечить поставку материалов в соответствии с потребностями. В то же время при небольшом количестве вариантов, низкой частоте доступа или несложных материальных потоках может быть достаточно ручного или полуавтоматического склада. Какое решение наиболее подходит с экономической и технологической точек зрения, компания Vollert определяет на этапе разработки концепции на основе реальных данных о материалах, запасах и технологических процессах.
Как осуществляется подача нескольких линий резки из одного склада? Как осуществляется подача нескольких линий резки из одного склада?
Обеспечение нескольких линий резки осуществляется за счет слаженного взаимодействия автоматизированного склада, стеллажных погрузочных устройств и подвижных платформ. Стеллажные погрузочные устройства извлекают необходимые полосы и передают их на подвижные платформы, которые обеспечивают их транспортировку к соответствующим линиям резки. Производственные буферы перед линиями выравнивают различия в тактовых временах и обеспечивают непрерывный поток материала. Высший уровень управления производством координирует поставку и определяет, какая лента в какой момент времени должна быть доставлена на какую линию. Таким образом, можно эффективно согласовать снабжение материалом, управление складом и производственные процессы.