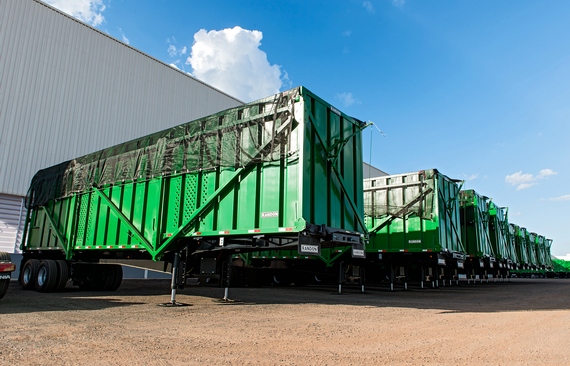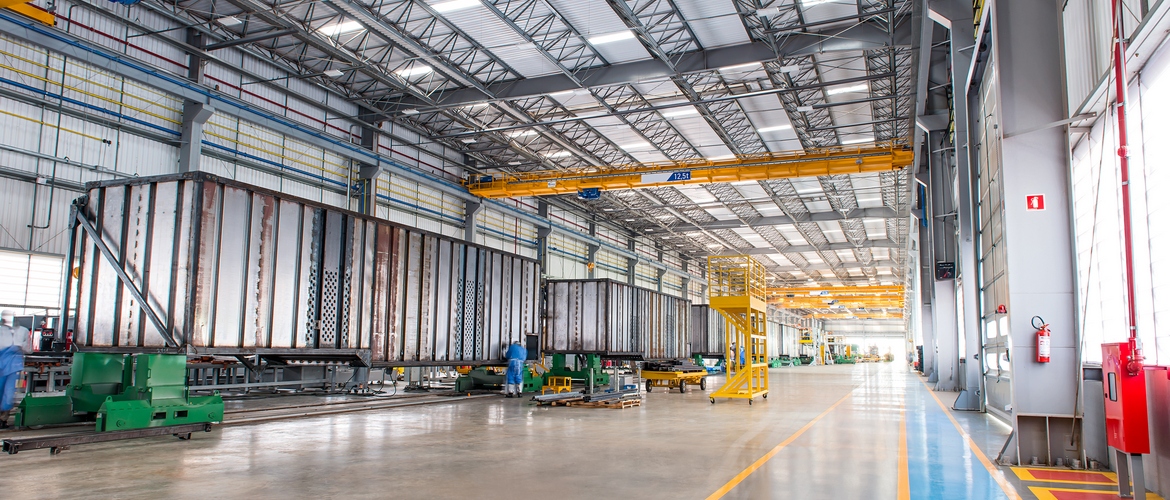
Nová výrobní linka společnosti Randon, největšího výrobce návěsů pro nákladní automobily (trailerů) a nákladních vagónů v Latinské Americe, vznikla v Araraquara, přibližně 270 km severozápadně od São Paula, ve spolupráci s výrobcem zařízení Eisenmann. Na délce přibližně 500 m se zde od dubna 2018 na kombinované lince svařují, lakují a montují přívěsy a nákladní vagony. Je možné vyrábět vagony a přívěsy různých délek v rozmezí od 9 do 22 m. Součástí nabídky společnosti Randon jsou mimo jiné i nadrozměrné dvojité přívěsy na přepravu cukrové třtiny. „Zajímavostí tohoto konceptu je kombinace pracovních kroků – svařování, lakování a montáže – v jedné souvislé lince. Díky tomu je možné dosáhnout krátkého taktu a teoreticky kapacity až 18 vagónů za směnu,“ uvádí Jochen Keinath, projektový manažer společnosti Vollert. „A díky jednotlivě kombinovaným lanovým pohonným systémům jsou i přes souvislou linku možné částečně odlišné průchodové časy na jednotlivých pracovních stanicích,“ doplňuje Wesley Gomes, generální ředitel společnosti Vollert do Brasil. Při plném vytížení lze vagóny a přívěsy dokončovat v půlhodinových intervalech.
13 lanových pohonů spojených do jedné linky
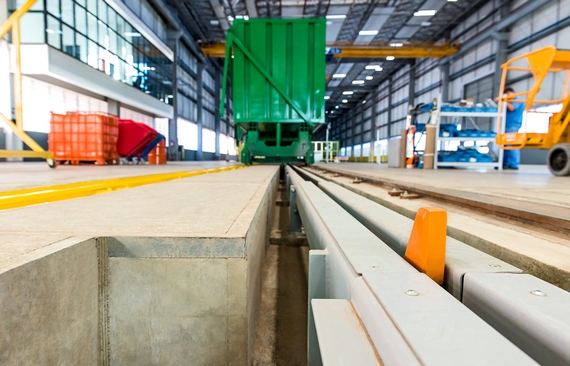
Na začátku linky se posun hrubých konstrukcí postavených na maketových vozících provádí ještě ručně. Teprve od hmotnosti 10 tun začíná v oblasti svařování automatická dopravní dráha společnosti Vollert – na konci činí celková hmotnost obrobků až 25 tun. Celkem 13 lanových pohonů zajišťuje další přepravu vozíků po každém pracovním kroku, přičemž jsou pohony uspořádány jednotlivě za sebou, aby bylo možné individuální posun na pracovních stanicích po potvrzení. Na konci každého úseku dopravníku předává lanový pohon obrobek následujícímu úseku. „Namísto jediného lanového pohonu pro celou dopravní trasu umožňuje koncepce jednotlivých pohonů individuální doby zdržení obrobků na příslušných pracovních stanicích,“ vysvětluje Jochen Keinath. „Před navazující lakovací zónou je navíc zřízeno pět vyrovnávacích míst.“
Automatické rozdělování v lakovací a montážní zóně
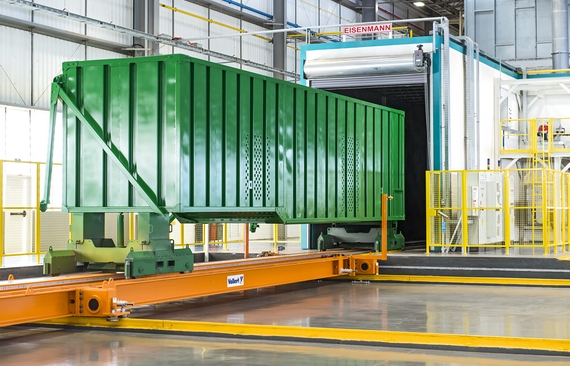
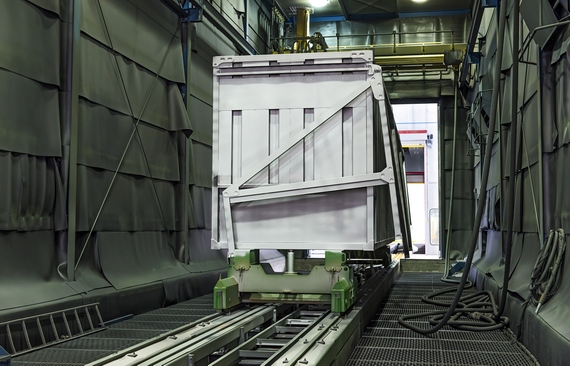
Lakovací úsek měří přibližně 190 m. Na jeho začátku se nachází rozdělovací centrum s pěti vyrovnávacími místy a posuvnou plošinou pro těžká břemena od společnosti Vollert, která zajišťuje rozdělení přívěsů a vagónů podle požadavků. Po vjezdu obrobků do robotické tryskací kabiny pokračuje další přeprava opět pomocí lanových kladkostrojů přes následující úseky základního nátěru, lakování a sušicí kabinu. Na jejím konci se nacházejí dvě další vyrovnávací místa a druhá posuvná plošina. Od tohoto místa se dopravní trasa rozšiřuje na dvě paralelní montážní linky, každá dlouhá přibližně 90 m, určené k montáži kolových sad na přívěsy a vagony. V projektech již bylo počítáno s rozšířením o druhou lakovací linku, takže i tuto oblast lze v případě potřeby rozšířit na dvoukolejný provoz.